



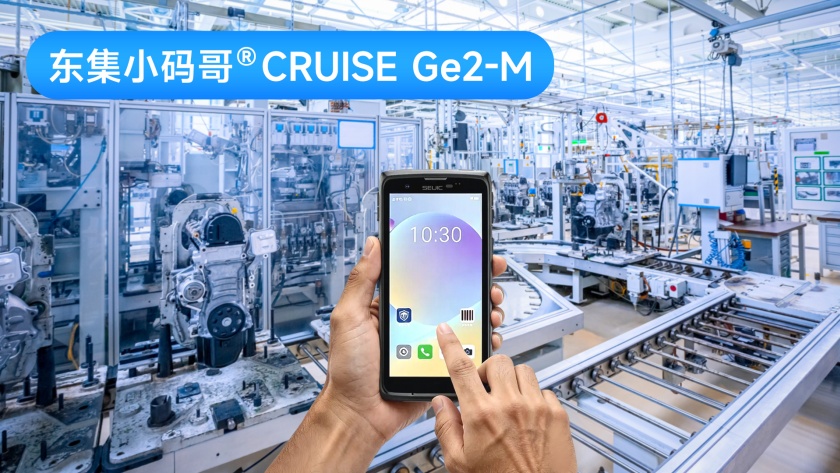
锻造车间数字化选型?东集小码哥CRUISE Ge2-M手持终端PDA,报工转序全流程覆盖
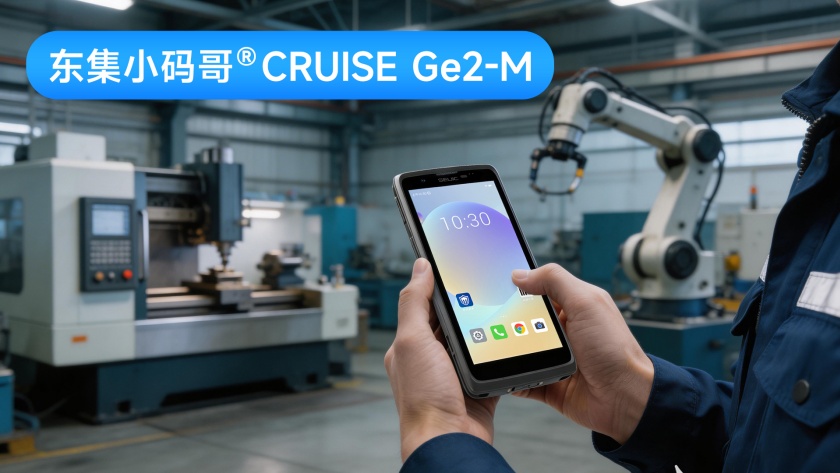
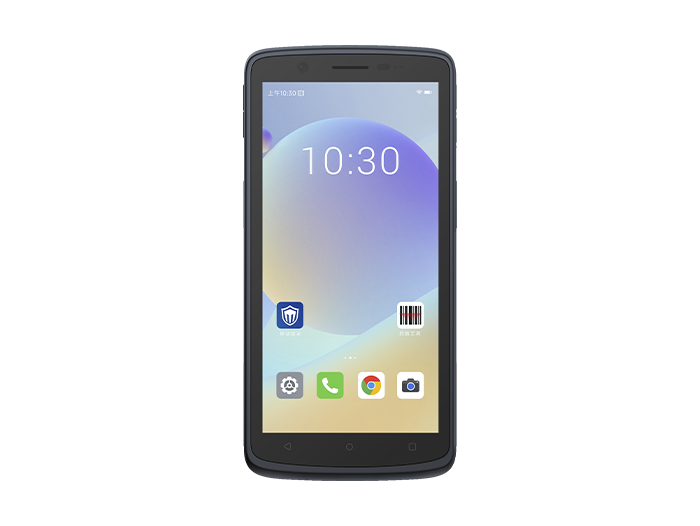
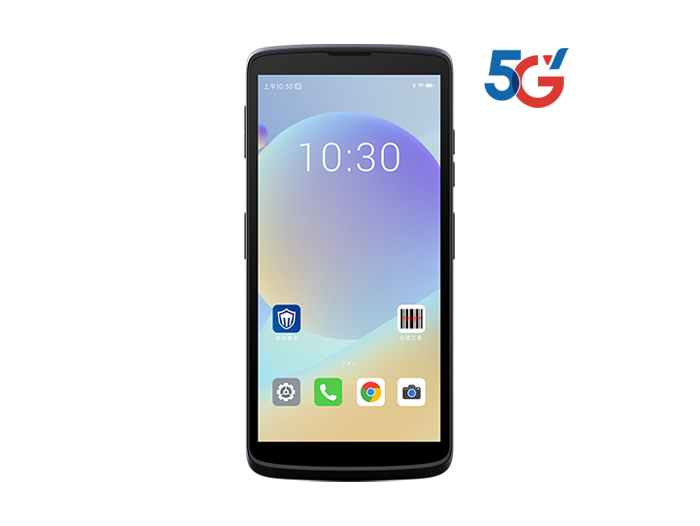
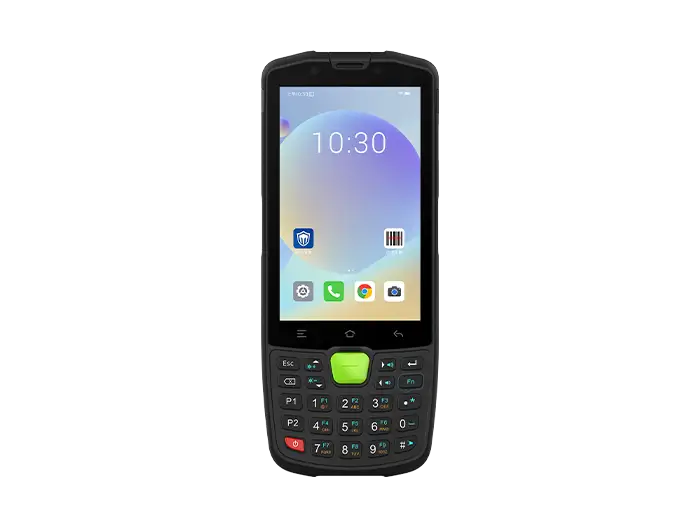
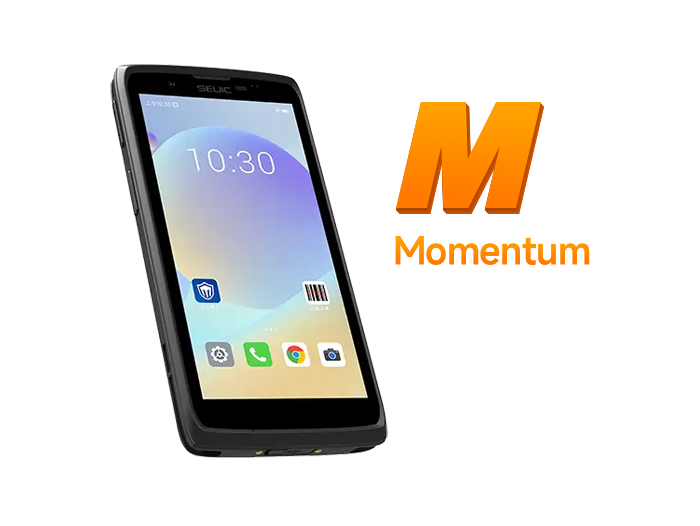
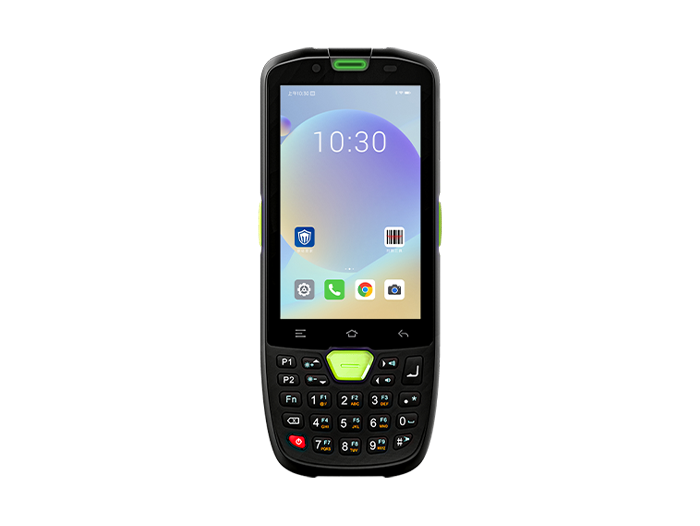
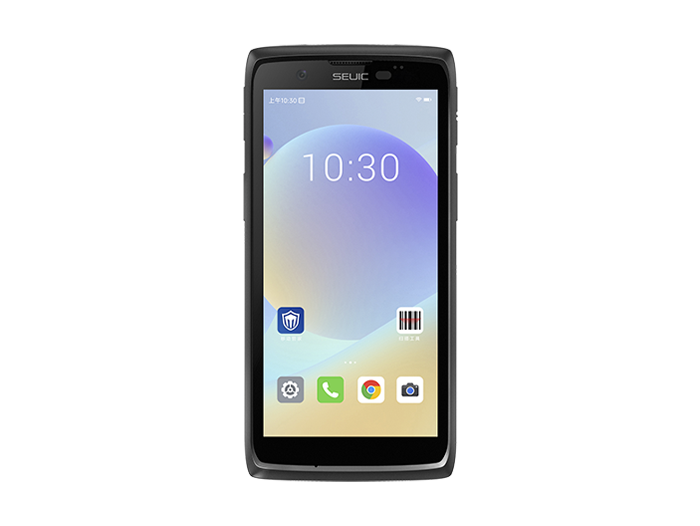
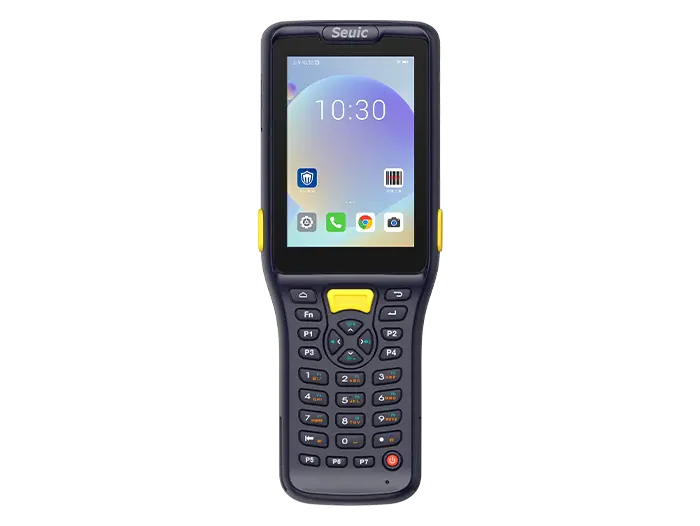
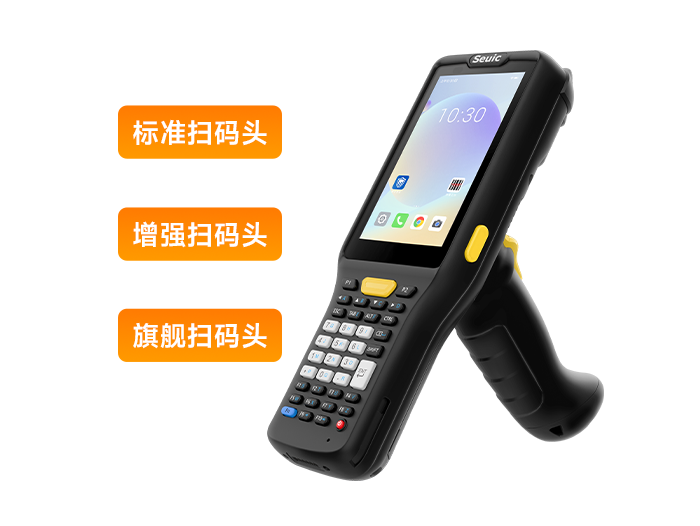
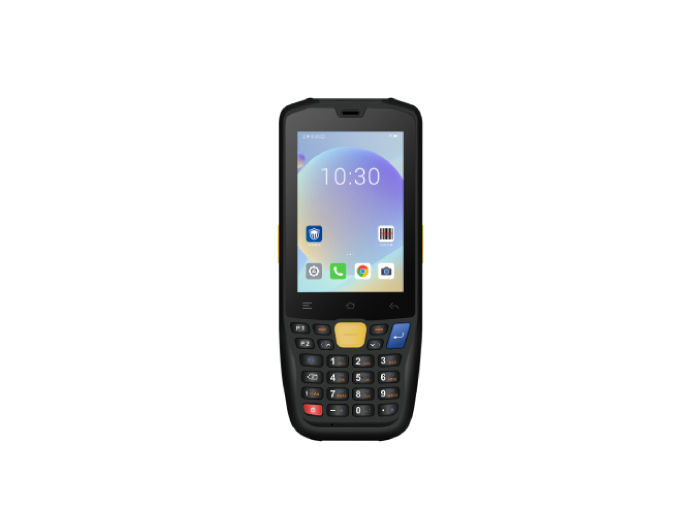
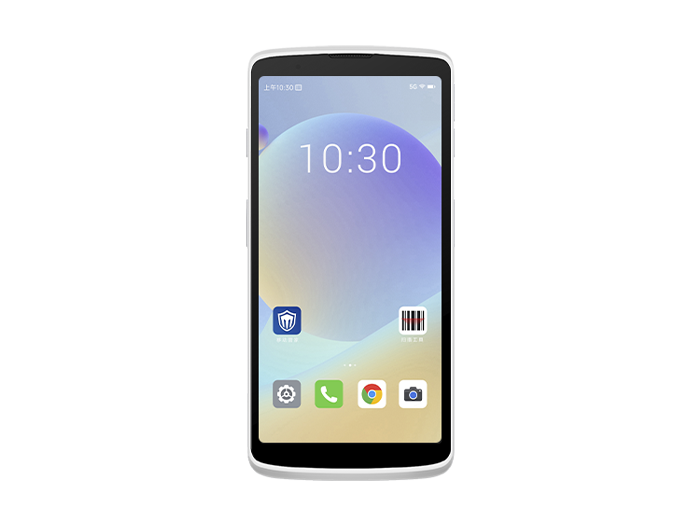
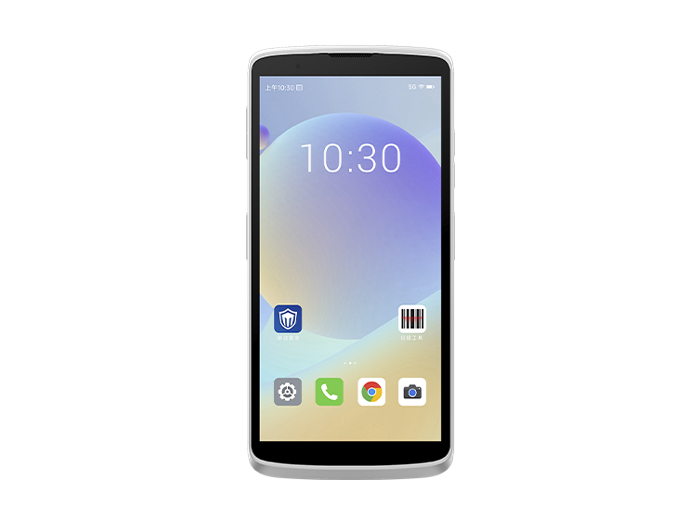
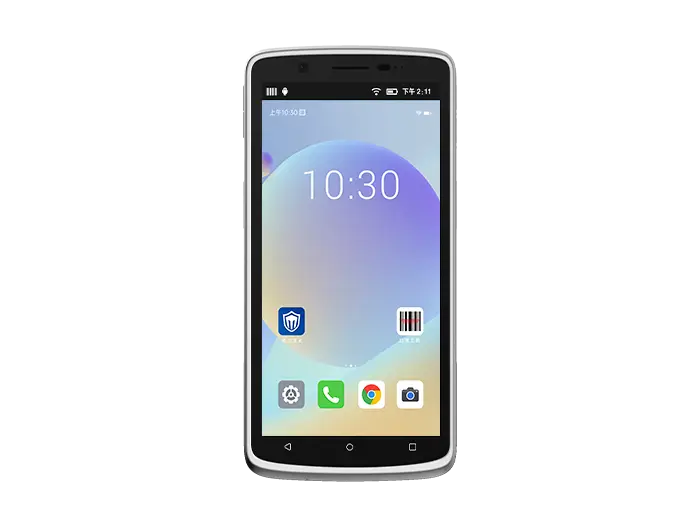
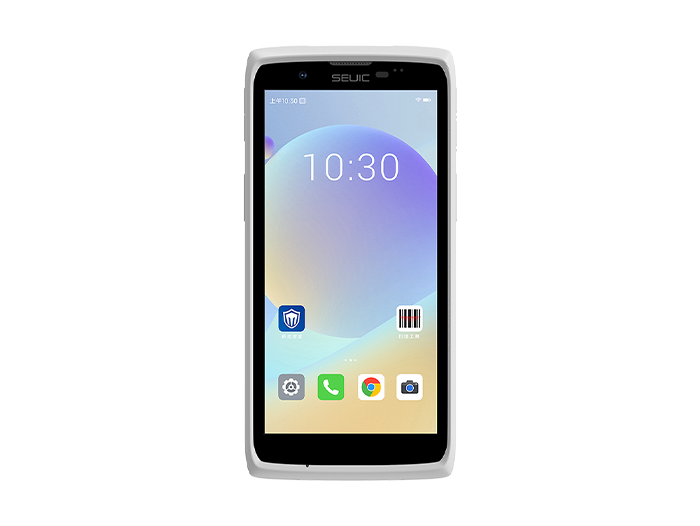
锻造车间高温、高噪、高粉尘的环境,是检验工业级手持终端的“炼钢炉”。传统模式下,工人需在嘈杂的锻压机旁用纸笔记录产量,再走到办公室录入电脑;工序转序时,调度员靠对讲机反复确认进度。这种“报工靠吼、转序靠走”的方式,不仅数据滞后,更让管理者难以掌握在制品真实状态。东集小码哥CRUISE Ge2-M手持终端PDA以IP68最高防护等级直面锻锤震动与金属粉尘,以Android 14与2.2GHz八核处理器支撑MES系统流畅运行,以专业扫描引擎秒级采集工单与锻件标识,覆盖锻造车间从报工、质量上报到工序转序的全流程数字化,成为锻造行业数字化转型的可靠之选。
一、锻造车间数字化,难在哪里?
锻造是典型的“热加工”环节,其数字化落地面临三重考验:
环境极限严苛:锻压机旁的金属粉尘、设备震动、温湿度变化,对电子设备的可靠性提出极高要求。普通PDA在这样的环境中往往寿命极短。
作业流程粗放:从下料、加热、锻压、切边到热处理,工序繁多。工人报工依赖纸质单据或口头传递,数据滞后严重,管理者难以实时掌握各工序在制品数量与进度。
质量追溯困难:锻造缺陷(如折叠、裂纹)若不及时记录关联到具体批次,后续热处理和机加工环节将面临批量报废风险。
二、工序报工:不离工位,一扫即传
锻造工人完成一批锻件后,使用小码哥CRUISE Ge2-M手持终端PDA扫描工单条码,设备搭载的专业扫描引擎可快速识读高温环境下可能沾有油污或轻微磨损的条码。工人在5.5英寸屏幕上输入完工数量后点击提交,数据通过Wi-Fi或4G网络实时同步至MES系统。报工耗时从传统模式的几分钟压缩到十几秒,且工人无需离开工位,有效提升了锻压设备的综合利用率。
三、质量上报:异常发现即记录,图文并茂可追溯
锻造过程中,锻件可能出现折叠、裂纹、缺肉等缺陷。传统模式下,质检员发现问题后口头通知班长,再填写纸质不合格品单,流转效率低且容易遗漏。小码哥CRUISE Ge2-M集成高清双摄(最高1600万像素),质检员发现缺陷后可立即拍照,连同工单号、缺陷类型、数量等信息一并上传。系统自动触发不合格品处理流程,质量部门可实时查看缺陷图片并做出处置决定,将质量风险控制在萌芽状态。
四、工序转序:从“人催人”到“系统驱动”
锻造车间的工序转序(如从锻压转入切边、从切边转入热处理),传统依赖调度员人工跟踪各工位进度。当某工序报工完成后,调度员通过对讲机或现场跑动通知下一工序准备。这种模式不仅效率低,还容易因信息传递不及时导致等待浪费。
小码哥CRUISE Ge2-M与MES系统深度集成后,实现了转序的自动化:当某工序完成报工时,系统自动判定该批次锻件可转入下一工序,并实时推送任务通知至下一工序工人的设备上。工人收到通知后即可准备工装模具,待锻件送达即可开始作业,工序间的衔接时间大幅缩短。
五、锻造环境下的硬核保障
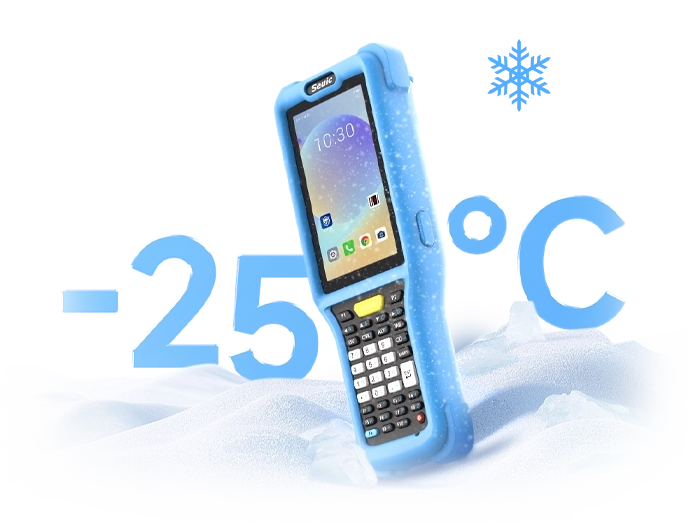
锻造车间的高温、粉尘、震动,对设备的生存能力是极大考验。小码哥CRUISE Ge2-M为此提供了三重保障:
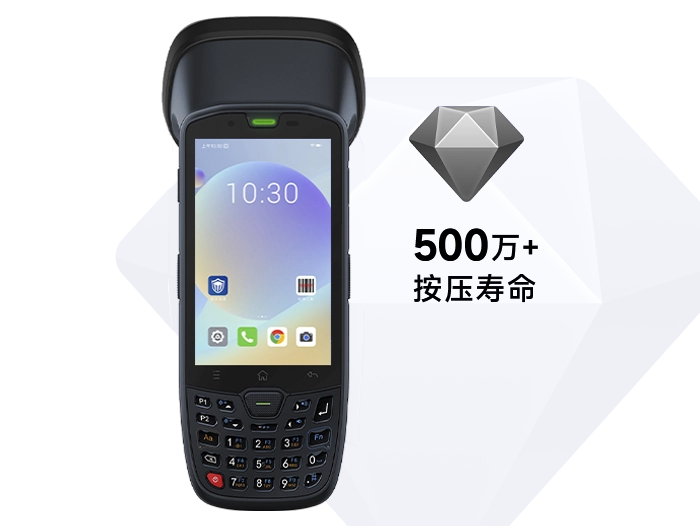
坚固防护:设备具备IP68最高防护等级,完全防尘并可长时间浸水,有效抵御金属粉尘侵入。同时可承受1.5米跌落至水泥地面的冲击,从容应对锻锤震动导致的意外滑落。
手套触控:5.5英寸显示屏全面支持湿手/手套操作,锻造工人佩戴防高温手套也能精准完成报工、查询等操作。
长效续航:配备5000mAh/6000mAh可拆卸大电池,满足锻造车间两班倒甚至三班倒的连续作业需求。低功耗处理器设计进一步延长了单次充电的使用时间。
六、总结
锻造车间的数字化转型,设备选型是成败的关键。东集小码哥CRUISE Ge2-M手持终端PDA以IP68高防护直面恶劣环境,以2.2GHz八核处理器与Android 14保障MES系统流畅运行,以专业扫描与高清双摄覆盖报工、质量上报、转序全流程。它让锻造车间的数据采集从“离工位、靠纸笔”升级为“在工位、实时传”,是锻造企业实现生产透明化、管理精细化的可靠选择。
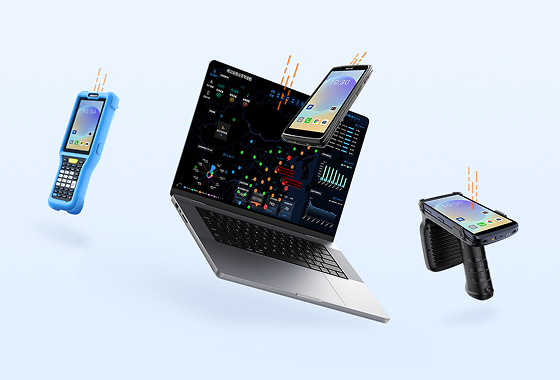
东集,专注打造现场采集耐用工具,以七大产品线构筑全场景矩阵——工业级终端、扫码枪、UHF RFID、读码器、医疗终端、工业平板、自动化集成产品,深度赋能智能制造、智慧零售、智慧物流、智慧医疗、公共事业、能源烟草、金融银行等行业。
让每一个作业单元实时在线、精准可控。
24年技术积淀,60+国家认可,20万+企业信赖。
东集——智赢现场,数领未来。