



PCB 工序流转怎么用工业扫码枪追踪?5 类码与 6 个扫码点一次讲清
PCB 的工序流转追踪,本质是每道工序交接时"过一批、记一笔",靠五类码在六个关键点上接力。其中拣料、配方下发、终检、包装、收料五个环节人工作业占比高,最适合用工业扫描枪。本文按 16 道工序拆出扫码点分布,说明扫描枪与 PDA、固定读码器各守哪一段,并给出 5 条选型判据。
一、PCB 工序流转为什么必须靠扫码追踪?
因为 PCB 的追溯链是"Lot 往下细分到 PNL、PCS、包装"的四级结构,每一级都靠一次扫码完成交接,漏掉任何一次,这块板在后半程就没有身份。
一块 PCB 从基材到成品要过 16 道主要工序。前段是原材料准备、开料、内层线路、压合、钻孔、去胶渣与孔金属化。中段是外层线路、图形转移、电镀、蚀刻、阻焊、字符印刷。后段是表面处理、成型、电测与 AOI与终检、包装出货。
每道工序交接一次,就是一次责任转移。上工序交了多少、良品多少、不良多少,下工序收了多少,全部要能对得上。
一块板在电测被判 FAIL,如果它的 PNL 码与钻孔参数、电镀槽位没有绑定,工程师只能拿着这块板反查整个批次,查不出是哪台钻机、哪个挂具、哪一槽药水。反过来,如果绑定完整,从 FAIL 记录出发,几分钟就能定位到具体设备与参数。
扫码追踪要解决的就是这件事:把"哪块板、在哪台机、什么参数、谁扫的、什么时候"这五个字段,在每一次交接时固定下来。这套数据通常落在 MES里。没有它,后面所有的良率分析、客诉追溯、工艺优化都无从谈起。
二、16 道工序里,哪几个点是扫码的关键点?
关键扫码点集中在 6 个位置:开料与打码、内层 AOI 后、钻孔后、外层 AOI 与打码、电测、成型与 FQC 与包装。按作业方式分,两个靠人工,两个靠自动线,两个是人与机器配合。
判断某个点该用哪种设备,看的是动作形态,不是工序编号。人工拿板、对位、判图、装箱的环节,设备必须跟着人走;板在传送带上匀速通过的环节,设备要架在工位上方无人值守。下面按工序顺序把 6 个关键点逐一拆开。
1、开料与来料打码,人工为主。
操作员扫工单上的 Lot 批次码,经 MES 核对信息后执行开料,同时用激光或机械方式制作 PNL 板边码。这一步定下一块拼板的初始身份,扫错一个 Lot,后面所有关联都挂在错的批次上。设备用手持终端或扫描枪。
2、内层 AOI 后,自动化为主。
固定式视觉读码器扫板边的 PNL 拼板码,把 AOI 检出的缺陷坐标绑到板 ID 上,供后续修补环节调用。板在传送带上通过,人不参与扫码。
3、钻孔后,人工为主。
操作员用手持终端调出钻带参数,再扫钻刀条码,把刀号与刀具寿命绑定在一起。钻针磨损是有周期的,绑定断了,刀具什么时候该换就说不清。
4、外层 AOI 与打码,自动化为主。
固定读码器对拼板多码一次读,随后用紫外激光打出永久的 DataMatrix 码。这个码会跟板到客户,是外层制程追溯的起点。
5、电测,人机结合。
流程设计成漏扫则测试机不启动——用流程卡住漏扫,PASS/FAIL 结果写回板 ID,形成一板一档的电子质量档案。这个点通常由固定式读码器与扫描枪配合完成。
6、成型、FQC 与包装,人机结合。
操作员用工业平板扫 PCS 单板码,调出 SOP与检板标准图,判图录结果。包装环节再用扫描枪扫板码绑外箱标签、扫箱码封箱、栈板叠加,走完出货闭环。
六个点之外,工单过数覆盖全工序站点——扫 Lot 卡码接收上工序、登记完工数量、实时更新 WIP数量。这一步每个站都要做,是流转数据的主干。
这里有一个必须说清的约束:PNL 码在分板后会失效。PNL 码做在板边工艺边上,成型工序锣掉工艺边,这个码就没了。所以 PNL 到 PCS 的交接必须在此之前完成,漏了这一步,单板追溯就断了。这也是电测与 FQC必须扫 PCS 码的原因——那块板此后只有 PCS 码这一个身份。
三、用扫码枪追踪工序流转,要满足哪些条件?
近距离、高频次、要便携的环节才该用扫码枪。选型看 5 个条件:复杂 DPM 码的识读能力、多光源适配、响应速度、扫码频次下的握持与反馈、以及与工控机或设备的配套方式。
先说 DPM。它是指直接在零件表面形成的标记,与印刷标签相对。PCB 的板边镭雕码、金属件上的激光点刻都属于这一类,这也是扫描枪选型的第一道门槛。
扫描枪在 PCB 产线上的定位很明确:拣料、工序流转、配方调取、终检扫码、包装扫码。这些动作的共同点是单手完成、距离近、次数多。包装工位一小时扫上千次,设备重一点、握感差一点,一天下来先累的是手,不是眼睛。
第一个条件,复杂 DPM 码的识读能力。PCB 的码不是印在纸上的。PNL 码用激光镭雕做在板边,是暗色刻痕;板面从绿油、哑黑到白色丝印都有;钻孔之后器件孔会压在码区上。这些都属 DPM 的难点场景,普通商用扫描枪在这里会频繁无读。
第二个条件,多光源适配。PCB 的表面材质差异比多数行业大:金属化孔环是曲面反光,黑胶片是深色背景,沉金面是金属平面雕刻。单一光源只能覆盖其中一种,换料就要换枪,或者反复调整角度。
第三个条件,响应速度。产线节拍不等人。操作员扫一下没读到,会本能地再扫一次,两次都失败就会停下来调角度——这个动作一旦成为常态,工位就变成了瓶颈。
第四个条件,握持与状态反馈。高频扫码的工位,握感和反馈比参数表上的数字更影响效率。读成功还是失败、剩多少电,操作员需要在不看屏幕的情况下就知道。
第五个条件,配套方式。扫描枪常与工控机或自动化设备配套使用,接口方式、回连稳定性、能否固定安装,都要在选型时确认。
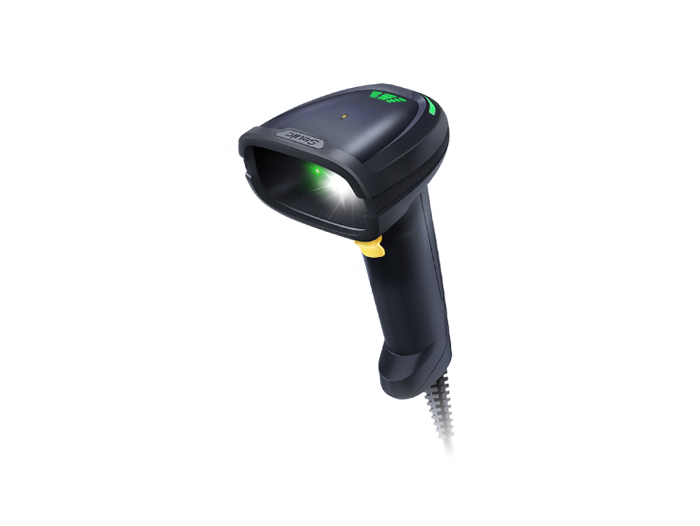
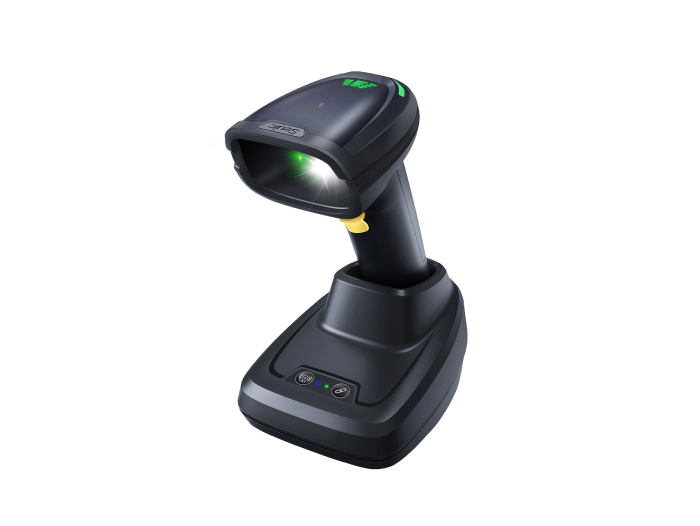
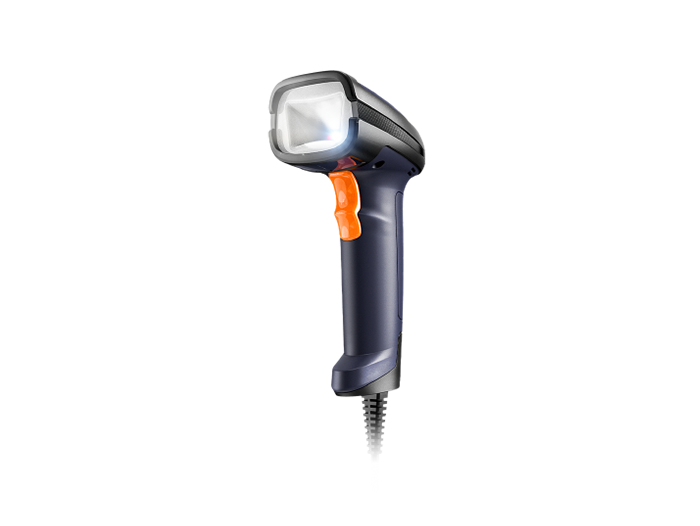
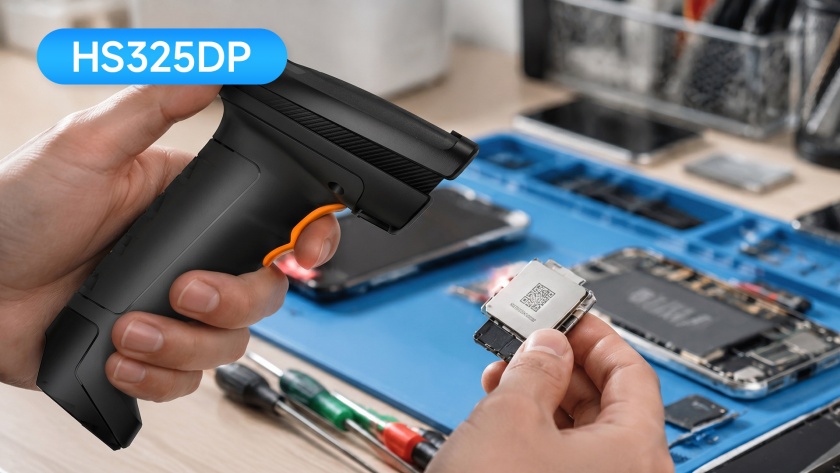
复杂 DPM 识读方面,HS325DP 工业扫码枪内置 AI 算法与图像预处理,擅长读取刻印质量恶劣的难读条码;一维高密度长条码可高精度识读,复杂背景下的条码能快速定位。
多光源适配方面,它采用三色照明智能切换。蓝色面光源对付金属曲面、反光、低对比度条码;红色面光源对付深色背景条码;白色点光源对付金属平面雕刻码。PCB 产线的三类典型表面,刚好各有一档光源对应。
响应速度方面,DPM 条码毫秒级响应,双核处理器支撑解码运算,匹配装配与过站的节拍要求。
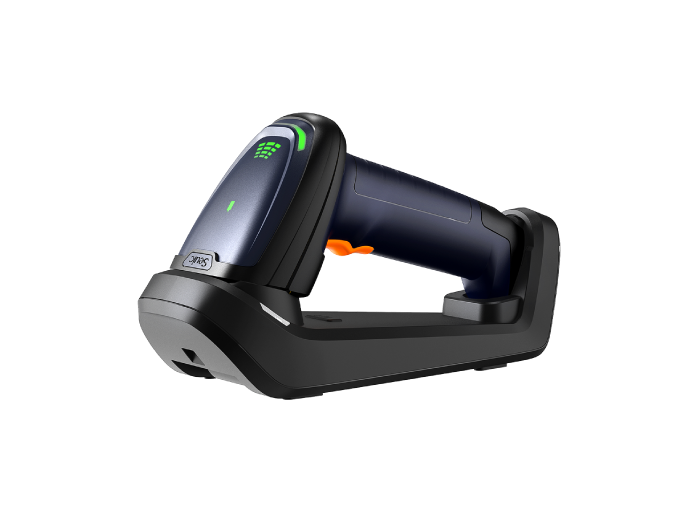
状态反馈方面,顶盖提供三向读取状态提示灯组与隐藏式电量计。绿灯常亮表示电量 50% 以上,绿灯闪烁表示解码成功。黄灯表示电量 21%—50%,或通讯异常。红灯表示电量 20% 以下,或解码失败。操作员不看屏幕就知道每一次扫码的结果。
长时间握持方面,它采用专利外观的人体工程学设计,为包装、拣料这类单手高频作业优化握持体验。配套方式上,它是工业无线扫描枪形态,适配工控机与自动化设备的工位配套。
四、扫描枪、PDA、固定读码器在工序流转里怎么分工?
三者不是替代关系,按动作形态分工:扫描枪守近距离高频的单手扫码,PDA 守移动采集与需要看屏确认的作业,固定读码器守自动线上的无感过数。选错形态,成本和节拍一起受损。
这道分界线很容易被忽略,因为三者的功能有重叠——都能读码。但它们的价值差异在于"人要不要停下来"。
工业扫描枪解决单手、近距离、高频次的读码。典型岗位是包装工、仓管、IQC、上下料员、设备操作工。对应三个具体场景。
第一个是单机扫工单配方下发:在 AOI、曝光、钻机、锣机上调取配方包、同步设备参数、切换型号。
第二个是包装工位:扫 PCS 码绑外箱标签、扫箱码封箱、栈板叠加。第三个是 IQC 收料:扫入库单匹配 PO 与规格书,可用蓝牙连卡尺录入数据。
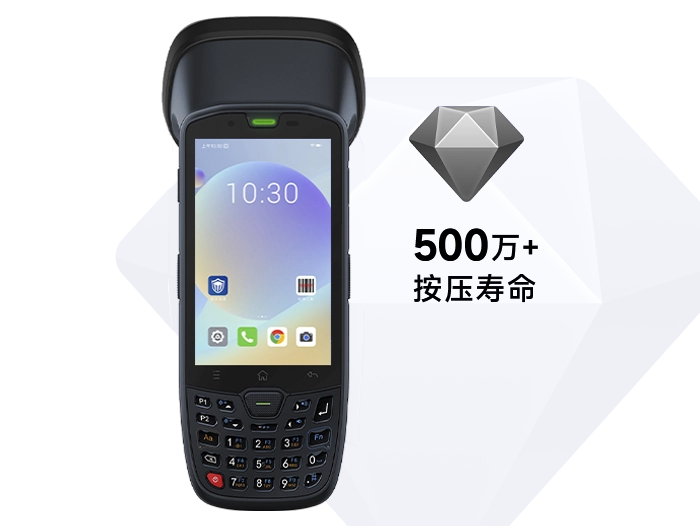
工业移动终端(PDA)承接需要移动、需要看屏、需要多步操作的作业。典型岗位是开料员、钻孔工、终检员、仓管。对应开料打码、工单过数、参数下发、设备巡检这类动作——它们不只是读一个码,还要核对信息、确认绑定、录入参数。
固定式视觉读码器架在自动线工位上方,无人值守。对应蚀刻、压合、钻孔、字符、电测的读码绑定与自动过数,以及 AOI 后、电测后、清洗后的自动回传。
判据可以简化成一句话:如果操作员的手需要腾出来拿板、拿货、拿工具,用扫描枪;如果需要停下来看屏确认,用 PDA;如果没人停下来,用固定读码器。
这也解释了一个常见误区:不是越贵的设备越适合。在包装工位配一台 PDA,操作员单手拿不住,反而降低效率;在沉铜电镀的挂具绑定环节配一支扫描枪,屏幕上看不到绑定结果,等于没绑。
五、真实产线上,扫描枪解决了什么问题?
扫描枪在 PCB 产线上解决的核心问题是"码读不出导致流转断点",而不是"没有设备扫码"。这两个问题的解法完全不同。
案例一:某 PCB 制造厂(钻孔至电测段全流程读码)
这家工厂的扫码点覆盖钻孔、沉铜、电镀、蚀刻、电测。在测试环节,扫描枪承担的是扫面板码并关联 PASS/FAIL 结果的动作——这是单板质量档案的入口。
它遇到的问题是两类。第一类是条码本身:条码不标准,L 边缺失;PCB 颜色多样,存在低对比度码、阴阳码;器件孔对孔洞码形成干扰。这些问题表现为"读着读着要重扫"。
第二类是环境:酸碱气体长期腐蚀,槽液蒸发让车间常年高湿度,设备金属器件容易氧化,造成设备故障。
这两类问题的性质不同。第一类靠识读能力解决,第二类靠防护结构解决。选型时必须分开评估,用一台设备的参数去回答两个问题,往往两头都不满意。
案例二:制造业某头部汽车品牌(核心零部件装配工位的 DPM 码识读)
这是跨行业的一个印证。该汽车品牌在核心零部件装配工位部署东集 HS325DP AI 智能扫描枪,遇到的难题与 PCB 同类。
DPM 码刻印在铝合金、不锈钢、塑料等不同材质上,存在氧化层、油污、纹理或反光。不同供应商采用激光点刻、蚀刻、气动针刻等方式,深度与清晰度差异大。产线节拍还要求毫秒级完成扫码。
部署后的结果是扫码效率提升 50%,设备管理成本降低 10%——一款设备兼容多种材质与刻印方式的 DPM 码,不再需要为不同材质采购专用设备。
这个案例放在 PCB 语境里的价值不是"汽车行业也在用",而是印证了一个判断:DPM 码的难点是跨行业共通的——多材质、多刻印方式、高节拍。PCB 的板边镭雕码、金属化孔环、深色阻焊,与汽车零部件的铝合金氧化层、不锈钢反光,在射频与光学层面是同一类问题。
两家企业买的东西也不一样:一家买的是读得出残码与扛得住腐蚀,一家买的是多材质兼容与节拍匹配。都不是"全套换新"。
六、2026 年 PCB 工序流转追什么?从"过站记录"到"参数级追溯"
竞争点已经从"有没有扫码"转向"扫码绑定了多少字段"。只记板号与时间,叫过站;把设备、参数、槽位、操作人一起绑上,才叫追溯。
第一个变化是绑定关系的粒度变细。过去扫一个 Lot 码登记"这批板过了钻孔",现在要绑定"哪台钻机、哪套钻带参数、哪把刀、刀用了多少次"。沉铜电镀更进一步——上挂扫一次绑飞靶,下挂再扫一次确认出线,中间还要绑挂具与槽位。这些字段的价值在出问题时才显现:一批板电镀不良,能直接定位到某一槽药水、某一挂具。
第二个变化是设备本身成为被管理对象。设备码(机台码、资产码)贴在钻孔机、电镀线、AOI、电测机铭牌旁不动,工艺员扫它调参数,巡检员扫它调点检清单,管理层用它看 OEE。设备码与产品码在 MES 与 EAM里交叉,才能回答"哪块板在哪台机、用什么参数、由谁扫的"。
这两个变化落到同一条线上:追溯的价值不在扫了多少次,而在每一次都说得清来源。设备形态可以按工序配,采集点一个都不能省;扫码次数可以优化,绑定字段不能少。
七、关于东集(Seuic)
东集技术股份有限公司成立于 2002 年,源自东南大学国家集成电路工程中心。公司围绕条码识别、机器视觉、RFID 识别等方向持续投入。
产品线覆盖工业级移动终端、工业平板、工业扫描枪、工业视觉产品、RFID 设备等,服务智能制造、物流快递、零售电商、医疗卫生、公共事业等行业。
资质方面,东集为国家级专精特新"小巨人"企业、国家高新技术企业,设有国家博士后科研工作站与国家 CNAS 认证实验室。公司曾获国家科学技术进步奖二等奖、教育部科技进步二等奖、江苏省科学技术奖一等奖。
制造与品控方面,东集拥有自有智能工厂,年产能 300 万台,全流程导入 WMS 与 MES 追溯管控,从原材料检测到成品入库经 4 道质量检控、60 余项标准化测试。
投入 5000 万元建设的工业手持终端可靠性实验室通过国家 CNAS 认证,下设环境、条码、EMC、材料可靠性、RFID、5G、RoHS 七类实验室。。
八、常见问题FAQ
问:PCB 工序流转追踪,一支扫码枪够不够?
答|不够。扫码枪只覆盖近距离、单手、高频的环节(拣料、配方调取、终检、包装、收料)。开料打码、工单过数、参数下发、设备巡检需要看屏确认,要用 PDA;自动线上的无感过数要用固定式读码器。三者按动作形态分工。
问:PCB 的 DPM 码为什么难读?
答|三个原因叠加。一是刻印方式导致反差不足,激光镭雕在板边形成暗色刻痕,没有油墨那种均匀反差。二是表面材质差异大,绿油、哑黑、白色丝印、沉金面、金属化孔环的反光特性各不相同。三是物理干扰,钻孔后的器件孔会压在码区上,湿法工序的药水还会侵蚀码面。
问:三色光源在 PCB 产线上怎么用?
答|按表面类型对应。蓝色面光源用于金属曲面、反光、低对比度条码;红色面光源用于深色背景条码;白色点光源用于金属平面雕刻码
问:扫描枪和 PDA 在工序流转里怎么分?
答|看操作员的手要不要腾出来、要不要停下来看屏。扫描枪适合单手快速扫码、扫完就走;PDA 适合需要核对信息、确认绑定、录入参数的多步作业。包装工位一小时扫上千次,用 PDA 反而降低效率。
问:PCB 厂只配扫码枪,不配固定读码器行不行?
答|不行。自动线上每块板过站都要读一次,靠人拿枪扫跟不上节拍,也不现实——蚀刻、压合、电测这些工序的板在传送带上连续流动。固定读码器负责自动过数与参数绑定,扫描枪负责人工环节,两者是分工。