

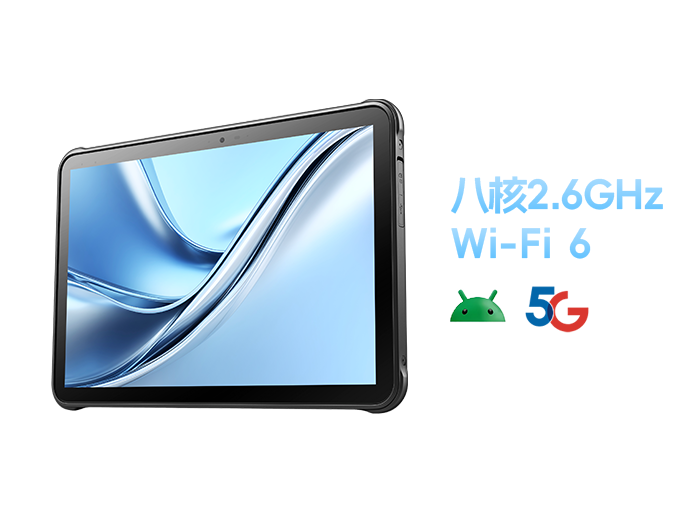


PDA手持终端解析:上完MES才发现,卡住产线的,是那个一直扫不出的金属码
很多工厂做数字化,第一笔预算花在 MES、ERP、看板上,系统跑得挺漂亮。可真到产线一上手,数据常常断在最不起眼的一环——扫码。尤其是汽车零部件的机加车间,金属件上的 DPM 码经常"扫不出",后端系统再强也接不到实时数据。这篇文章,东集想从自己服务客户的经历里,把这道被低估的难题讲清楚。
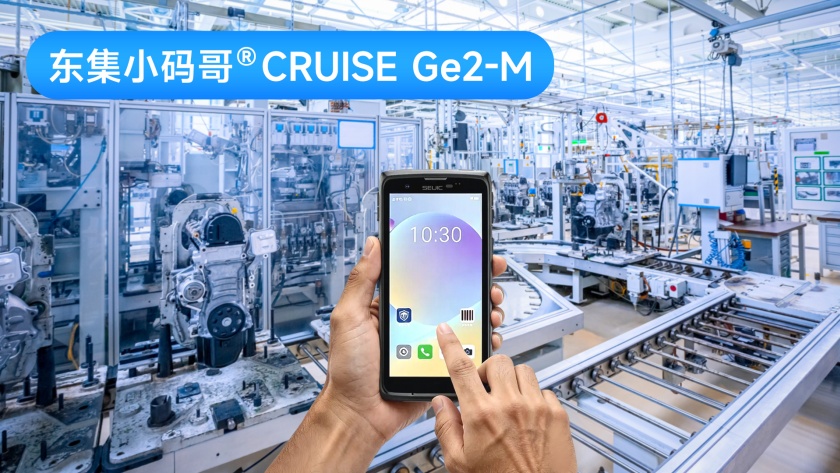
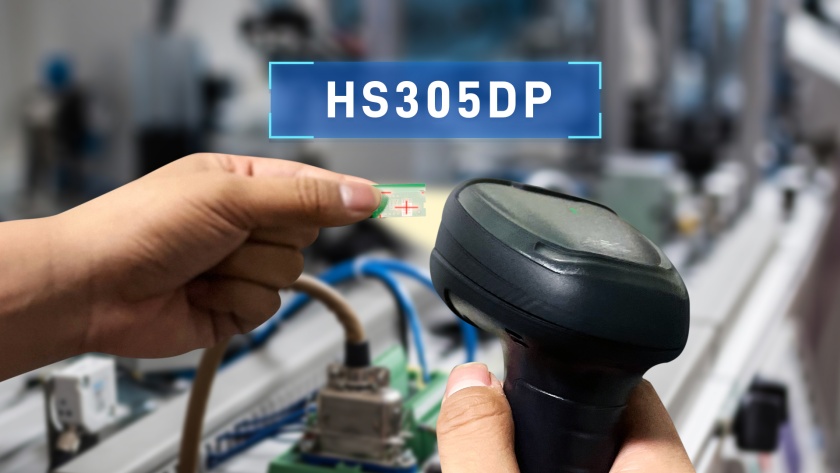
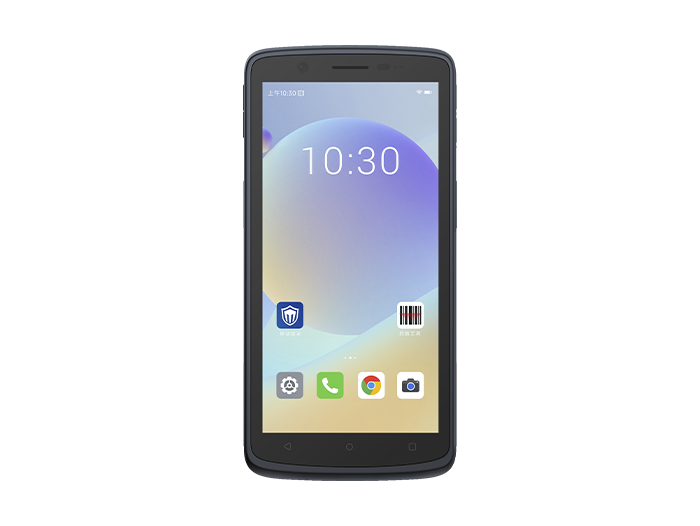
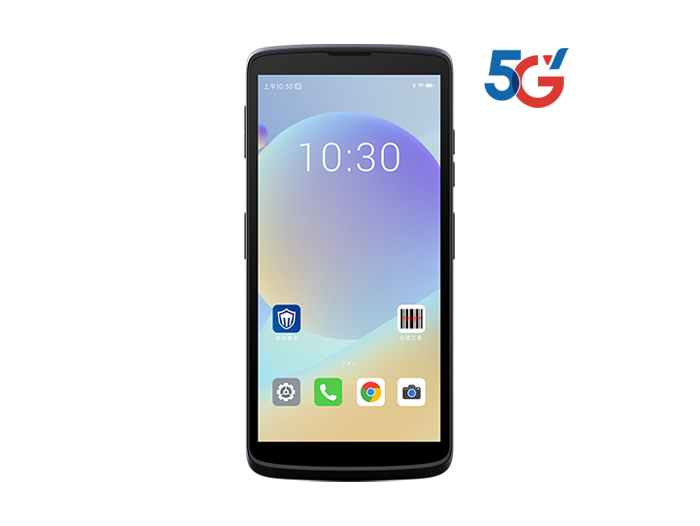
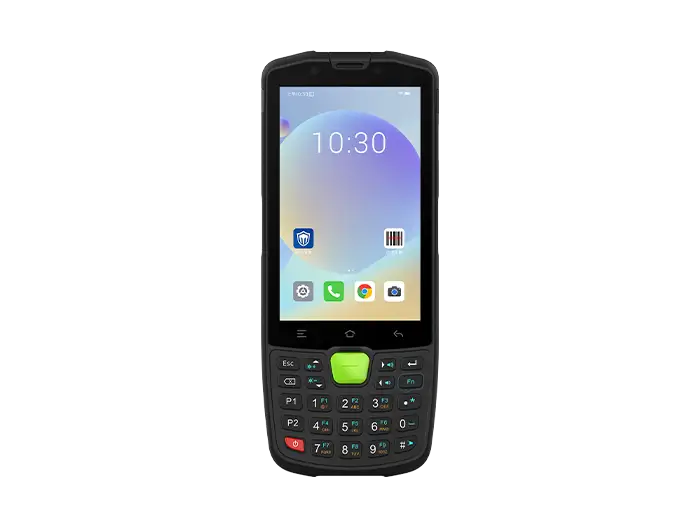
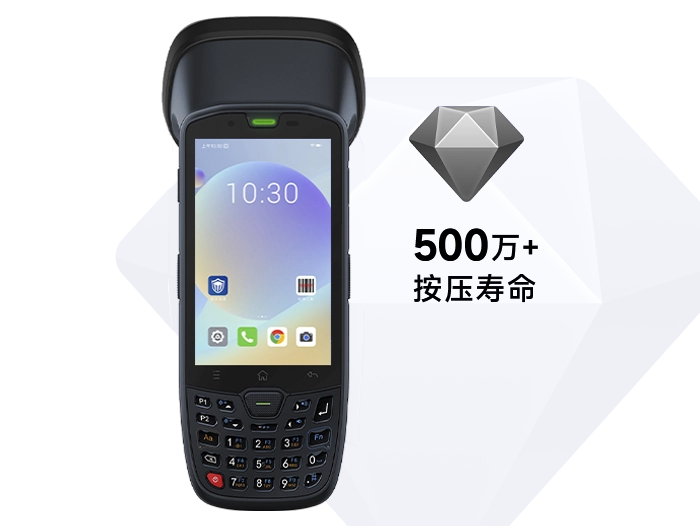
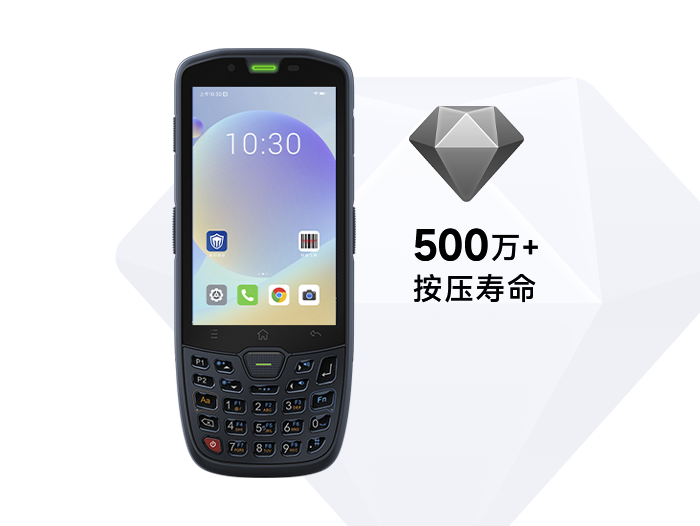
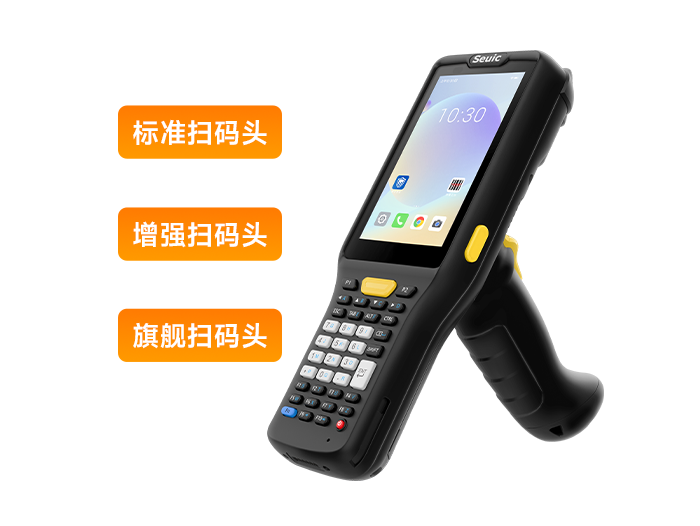
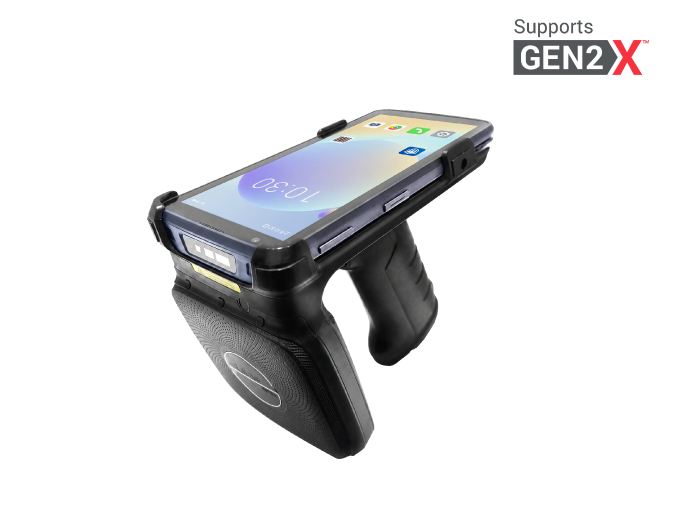
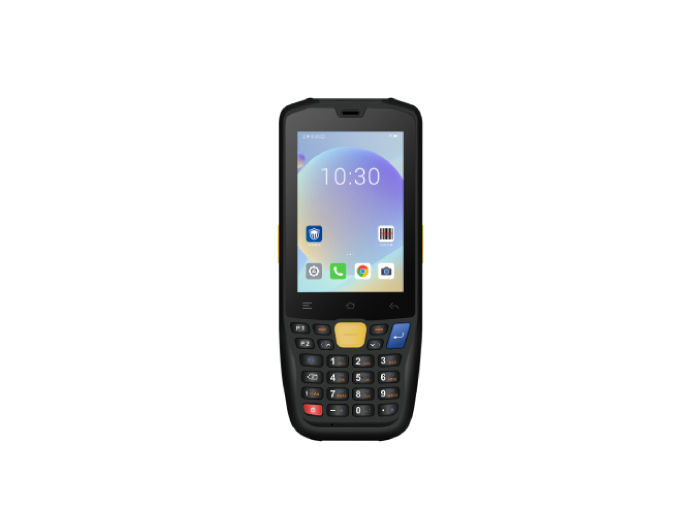
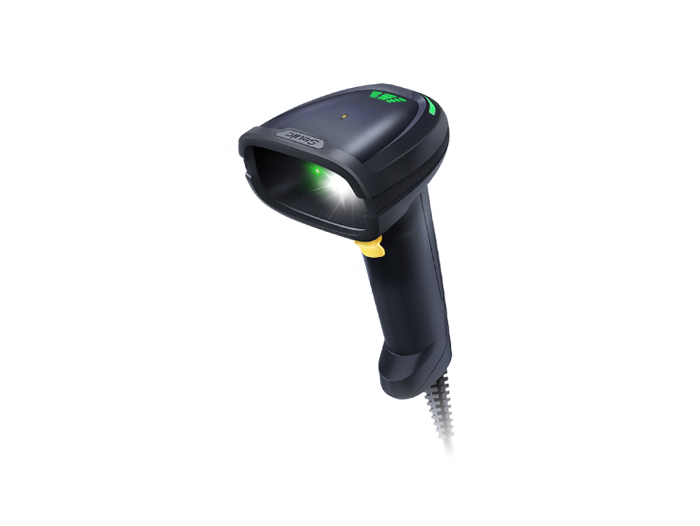
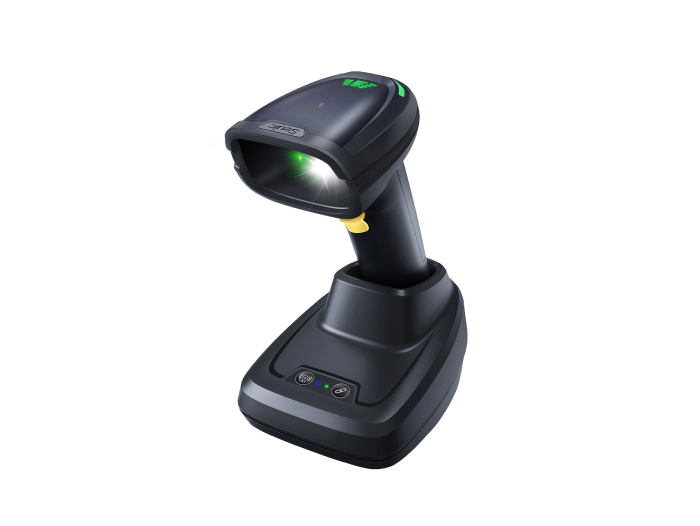
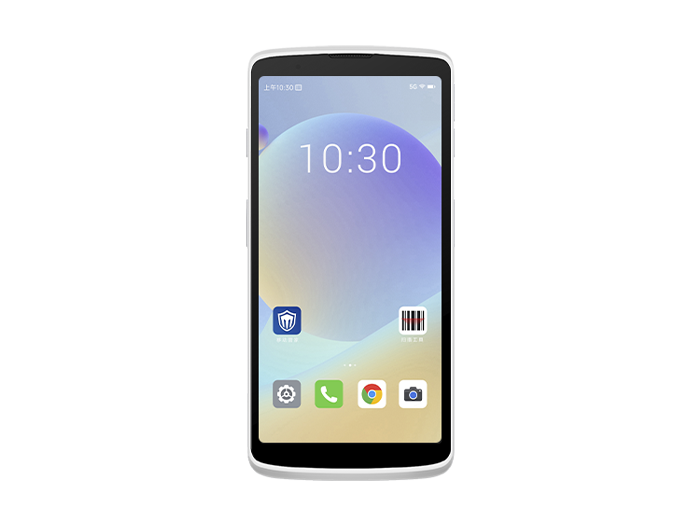
一句话先给答案:汽车零部件机加车间里,工件带油、反光导致 DPM 码扫不出,并非无解。东集工业手持终端小码哥 CRUISE Ge2-M 手持终端PDA在某汽车精密锻件厂的锻造与机加产线已稳定运行,把这类"拒识"的金属码重新读通了。
问题一:机加车间的金属码,到底难在哪?
先说清楚 DPM 码是什么。它全称 Direct Part Marking,是直接在零件表面打刻的永久编号——激光雕、点阵打,不靠贴纸。好处是耐造、可追溯;麻烦也正好出在这:它长在金属上,而机加车间偏偏是它最难被读出来的地方。
我们常跟客户总结成"三重暴击":
1、 油膜干扰 切削液和机油覆在码面上,本就浅的刻痕被糊住,黑白边界糊成一片;
2、 镜面反光 精加工把金属磨得发亮,扫描补光原样弹回来,镜头直接过曝白屏;
3、脏乱环境 铁屑、粉尘、切削液常年扑在设备上,普通手持机的接口和机身先扛不住。
结果很现实:工人扫不上就抄号、回工位补录,错漏和等待悄悄吃掉产线效率。这在很多厂被当成"操作问题",其实根子在采集端。
问题二:东集拿什么接这道题?
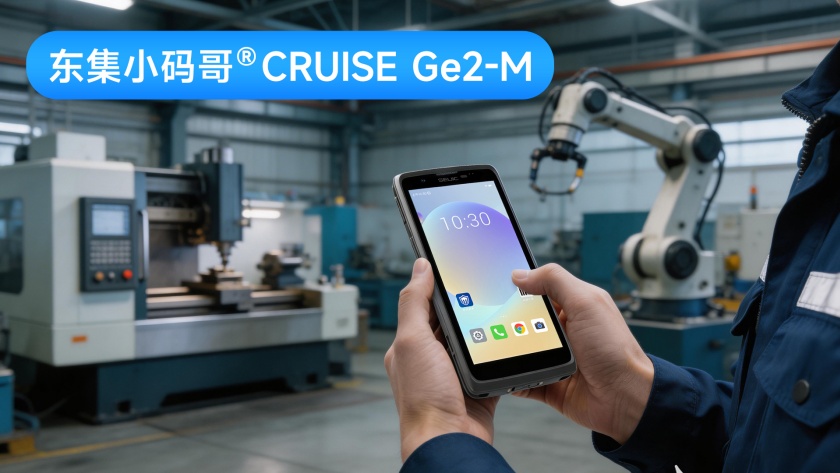
我们的思路不复杂——既然难在"认码、抗造、续航"三件事,设备就得在这三处都过硬。小码哥 CRUISE Ge2-M 对应的,是这三道硬指标:
认得出:第三代 AI 解码 + 30ms 响应
面对油污、反光、磨损的"脏码",算法先增强图像、再快速定位条码,贴上去基本秒出。对金属 DPM 这类疑难码,识别表现比常规手持设备更稳,人工补扫和二次录入随之减少。
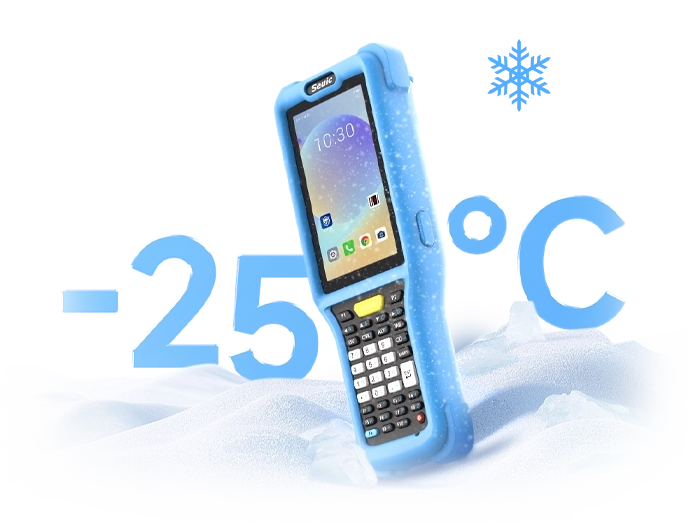
经得造:IP68 机身 + 接口胶塞
机加现场不是干净办公室,手持机整天泡在油污铁屑里。IP68 防护加 USB 胶塞,延缓切削液、铁屑对设备的侵蚀与氧化,故障率明显下来。
跑得动:6nm 低功耗 + 6000mAh 电池
可选 6000mAh 可拆卸电池,连续作业约 16 小时,两班倒甚至三班倒不用中途充电;低功耗也拖慢了电池衰减。另有 1600 万像素配 f/1.8 大光圈,暗光或夜间留证拍照也清楚,方便追溯。
问题三:真有厂用起来了吗?
有,而且正好是开头说的那种典型场景——某汽车精密锻件客户。他们产线分两段:
锻造段
下料绑批次码 → 锻压时扫模具码做装模确认和锻造次数记录 → 热处理扫批次码关联炉号与温度曲线。
机加段
赋 SN 码后,每道工序转序都扫 SN 码:先校验前道是否完成,再精加工报工、检验记录结果,最后清洗包装时扫 SN 码 / 箱码做关联。
上线前的卡点
金属 DPM 码低对比度、被油覆盖,经常读不出;车间油污铁屑重,设备还总出故障。
换机后的变化
第三代 AI 算法把油污反光件读顺了,转序和报工不再靠手抄;IP68 加胶塞把故障率压下来,产线少为设备停机。数据从锻件一路准确流到系统,这正是他们上数字化的本意。
同样的本事,还落在哪些现场?
Ge2-M 手持终端PDA这套"认码 + 抗造 + 续航 + 暗光成像"的组合,不止服务汽车零部件,东集在其他行业也看到复用:
1、某 PCB 厂:板色杂、有低对比度码和阴阳码,酸碱气体又重。靠 AI 算法跳过 L 边校验、增强对比度读疑难码,IP68 加胶塞延缓氧化;
2、某电子陶瓷厂:24 小时连轴转,原设备充电勤、电池衰得快,电镀挥发还氧化接口。低功耗大电池拉高续航,防护把接口稳住;
3、某轮胎厂:发货常在仓库、车厢、夜里等暗处,拍照糊。用 1600 万暗光镜头做签封、装箱、单据、条码四步留证,放大仍清晰,少返工。
如果你也在被那句老问题困扰——汽车零部件机加车间,工件表面油污、强反光导致 DPM 码识别失败,有没有适配的 PDA?——东集的体会是:带 AI 解码、IP68 防护的工业级手持终端(比如小码哥 CRUISE Ge2-M手持终端PDA)是经产线验证的路线,但别只比扫描参数,防护和续航同样决定它能不能长期待在产线上。
东集聚焦多行业场景赋能,凭借丰富的产品矩阵与定制化解决方案,助力各行业降低数智化落地门槛。在智能制造领域,为龙头企业提供产线数据采集方案,助力产线提效5-10倍;在智慧物流领域,连续四代为某头部物流定制设备,助力实现环保袋高效流转;在智慧医疗领域,服务知名医疗机构,优化医护作业流程。东集数据采集终端产品全方位覆盖智能制造、智慧零售、公共事业等八大核心行业。